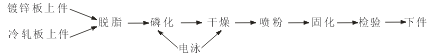找回密码
 注册会员
查看: 4249|回复: 12

[文章] 涂装行业部分最新相关资讯(21号更新)

[复制链接]
发表于 2007-12-18 17:18:20 |Error| 显示全部楼层 |阅读模式

我们不再是孤独的探索者;让我们的手紧紧相连,一起成长。

您需要 登录 才可以下载或查看,没有账号?注册会员

×
涂装设备工艺平面布局中常见的典型错误
1 喷漆之前表面受到污染(如蜡、矽、油、水、锈,流出之焊接物及空气污染等)。
  2 使用对底材或面漆不适合的漆料。
  3 干喷底漆(含粉量过高、树脂成膜物不足)
  4 使用廉价稀释剂溶解力不足。
  5 涂膜过薄。
  解决方法:
  1 彻底清除被涂物表面残留之一切污物。
  2 选用正确合适的底漆。
  3 良好之底漆喷涂,避免干喷(粗膜)
  4 使用合格良好的稀释剂。     涂装工艺平面布局图设计的好坏,对涂装线的使用至关重要。如果设计不当,即使各项单台设备制作得再好,整条生产线也不好使用。现将平面布局图图常见的典型错误列举如下,供参考。     1、产量达不到设计纲领:有的设计不考虑吊挂方式,不考虑吊挂间距,不考虑上下坡、水平转弯干涉,生产时间不考虑废品率、设备利用率、产品高峰生产能力。导致产量达不到设计纲领。
    2、工艺时间不够:有的设计为了降低造价,通过减少工艺时间来达到目的。常见的如:前处理过渡段时间不够,造成串液;固化时未考虑升温时间,造成固化不良;喷漆流平时间不够,造成漆膜流平不够;固化后冷却不够,喷漆(或下件)时工件过热。
    3、输送设备设计不当:工件的输送方式有多种,设计不当,对生产能力、工艺操作、上下件都会产生不良后果。常见的有悬挂链输送,其负载能力、牵引能力都需要计算和干涉绘图。链条的速度对设备的配套也要有相应的要求。涂装设备对链条的平稳性、同步性也有要求。
    4、设备选型不当:由于产品的要求不同,设备选型也有所不同,而各种设备有其优点,也有其缺点。而设计时不能向用户说明,制造后发现很不满意。例如,喷粉烘道用风幕隔热、洁净度要求的工件未安装净化设备等。这类错误是涂装线最常见的错误。
    5、设备的工艺参数选择不当:当前涂装线由于工艺参数选择错误的比较常见,一是单台设备的设计参数选用下限,二是对设备系统的配套性不够重视,三是根本没有设计完全拍脑袋。
    6、配套设备缺项:涂装线关联设备较多,有时为了降低报价,就省去了一些设备。也没能向用户说明,造成扯皮。常见的有前处理供热设备、喷涂设备、气源设备、排气管道设备、环保设备等。
    7、未考虑设备节能问题:当前,能源价格变化很快,而设计时,未能考虑这些问题,使得用户生产成本较高,有些用户不得不在使用较短时间内重新改造和购买设备。


[ 本帖最后由 wucaituzhuang 于 2007-12-21 13:00 编辑 ]
 楼主| 发表于 2007-12-18 17:19:18 |Error| 显示全部楼层

论述:当今涂装行业的涂装管理的重要性

随着科技的发展和社会的进步,当今的涂装行业可以说是蓬勃发展。但要确保涂装质量、达到涂装目的和实现涂装最佳经济效益,就要把握涂装的关键。提到涂装的关键当然是涂装的三要素了:涂装材料、涂装工艺和涂装管理。在工业化涂装流水线生产的过程中牢牢抓好这三要素是非常重要的。然而,往往在生产中容易被忽视也不容易做好的就是涂装管理。下面就从工艺管理、设备管理、质量管理、现场环境管理、人员管理等方面加以论述一下涂装管理的重要性。
    一、工艺管理
    涂装工艺是涂装的三大要素之一,必须通过工艺管理确保工艺的实施。工艺的管理首先以涂装原材料的管理着手。涂装原材料就是涂装所用的材料,包括有涂料、溶剂、前处理药液等等。管理的目的是严格控制材料质量,防止不合格产品投入生产或采取必要的工艺措施后才能投产应用,以确保生产秩序和涂装质量。
    材料管理包括的主要内容有:1.材料的技术条件要备全;2.对进厂的原材料进行取样检验;3.做好储运工作;4.做好涂料的调研工作;5.调配好要用的漆液等。
    继而做好工艺纪律检查,就是指定期或不定期对涂装工艺文件、涂装工艺执行情况、涂装设备状况和涂装质量进行抽查,一般由工艺部门组织,由工艺人员、技术检查人员和生产现场管理人员参加,检查涂装工艺文件是否齐全,编写质量、更动情况及审批程序是否合法。
    比如工艺线速度就是涂装生产线中一个较重要的工艺参数,这就需要每次上班开机都必须检查,否则盲目开机生产将会出现不可估计的损失。对于涂装前处理流水线工艺流程,有可能是喷淋式或者槽浸式,那么每天都应当测量槽体药液的相关参数,喷淋式的还要确保喷淋压力在适用的范围之内。喷涂时的喷涂设备参数也是检查好了才进行喷涂,避免造成不必要的废品。涂装一般最后的工序就是烘烤,在烘烤启动前也要检查烘烤温度和烘烤时间等等,否则出现的失误会将会造成前功尽弃。故此,在生产的过程中必须按照工艺文件的要求,严格控制涂装各设备、各工序的工艺参数,定期控制和检测工艺参数。
    二、设备管理
    涂装设备是涂装质量的硬件,但再好再先进的涂装设备如果管理不当仍属枉然。使涂装设备处于良好的技术状态,是确保涂装生产秩序和涂装质量的必备条件之一。如果设备的技术状态不良,带病运转,不但会严重影响设备使用性能而影响涂装质量,还会导致设备损坏,造成不可估计的损失。尤其是对于运转的涂装设备就更加要注意管理了,如输送链、水泵、风机等等。通常对机械的运转都需要润滑,对高温的设备需要冷却等等,这些都需要在生产中加以检查和维护,一旦措施不足,设备就极其容易产生问题。对带有净化送风系统的喷漆生产线中,容易出现尘埃的问题。一般开始新设备还是挺好的,生产了一段时间后,慢慢工件的涂层上面就会较以前或多或少的沾上灰尘颗粒。原因在于净化过滤器上面已经积满了灰尘没有得到及时的清理而造成的。尤其是生产厂房处于较大灰尘的环境中,更应该经常清理过滤系统,要不然就会造成净化器堵塞等等的毛病。显然设备维护、保养得不好,不但在涂装质量上没有保证,而且增大了维修机率、维修费用、成品的废品率等等,这些都是影响生产计划、加重生产成本的。对设备管理得越是不好,出现的问题就越多。当发现生产设备出现较多问题的时候就要提高警惕了,看看是否在设备管理这方面出现了漏洞。

评分

参与人数 1蓝币 +5 收起 理由
jiang036cl + 5 好文章

查看全部评分

回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-19 14:22:10 |Error| 显示全部楼层

德国中波红外线技术大大缩短粉末涂料固化时间

德国Hawes Signs公司日前采用了德国Heraeus Noblelight公司的一种中波红外线技术,大大缩短了粉末涂料的固化时间,提高了生产效率。
  
    据了解,Hawes公司生产的粉末涂料一般直接涂覆于钢板或铝板上,因此需要在特定时间、特定的温度下完成固化工作。
  
    使用传统的固化工艺时,需要先使用燃气红外线对粉末涂料进行预热。但这一过程通常会引发设备故障,经常造成停工,降低了生产速度,因此亟需替代该种加热方式。
  
    经过无数次的反复实验,Heraeus公司终于找到新的替代工艺。使用电子红外线技术直接将粉末涂料加热到指定的温度,减少了多个工艺流程,大大提高了生产效率。  来源:中国涂料信息网
回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-19 14:22:53 |Error| 显示全部楼层

粉末涂料生产的革命性的替代法-新型VAMP工艺

VAMP工艺中,使用超临界态的液态二氧化碳作加工介质。超临界态是将二氧化碳压缩并加热到临界点以上时获得的。在临界点下,液态相和气态相的平衡消失,并称此为超临界状态。许多其它化合物也可以变成超临界状态,但二氧化碳成本低,易于获得,且环保许可。在超临界状态下,二氧化碳兼具气体和液体二者的性质。

    将主要为固体和粉末涂料原料装入配有一个搅拌浆叶的主压力容器中,接着将二氧化碳充于该容器中,直到达到临界点。VAMP工艺的条件可在55~80℃及2400~3000PSI的范围内。在熔融挤出法中,温度范围处于90~130℃,而且由于外部加热装置和粘性物料的加入,挤出机壁筒的温度往往更高;然而用二氧化碳作加工介质,具有热交换充分、混合温度低,由此降低了胶化的危险性,其容器内的温差被保持在热交换表面的1~3℃内。超临界二氧化碳通过溶胀树脂和聚合物对其的影响与体系的压力成正比,并且增加了他们在低温下的流动性。树脂和聚合物的溶胀降低了其玻璃态转变温度,由此使树脂在低于正常玻璃态转变温度5~7℃下的流动性增加。树脂的行为表明,低于临界态下,二氧化碳溶于聚合物内;在超临界状态下,聚合物类似超临界流体,不存在聚合物溶解度的证据。

    细分的无机颜填料,如二氧化钛和碳酸钙,随着从其絮凝粒子上的吸附水的去除被分散于体系中,低分子量的有机物质,如UV稳定剂被溶解和扩散于树脂中,超临界流体降低了湿润接触角,因而使树脂和无机颜料密切混合。当达到均匀时,该批料采用喷射流工艺,经喷嘴喷入接收器中。在此排放过程中,由于二氧化碳的相转变导致快速冷却,有利于生产。再经筛分机筛分后,选取所需的粒径部分进行包装。

    技术网现已发现并证明用VAMP加工的材料有几个明显的优点,即产品的分子量较低,玻璃化温度提高,在薄涂膜下遮盖力优良、活性较高,色度控制优良,并提高了摩擦带电的适应性。此外,由于加工温度低,减少了聚合的倾向,因而在固化中很少可能有凝胶形成。

    1998年,湛江天龙粉末涂料首次采用氮气为介质,应用超临界工艺获得第一批环氧粉末涂料,固化条件为170℃、160s。笔者和我国大学合作在2000年开始研究以液态二氧化碳为介质的超临界工艺技术,于2001年10月在山东进行试验制造,获得的粉末化学、防腐、电气性能非常优越,只是在粉末颗粒的成型方面有缺陷,目前正致力于粉末造粒的研究。
回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-19 14:23:47 |Error| 显示全部楼层

水性涂料喷涂施工操作的7个必读技巧

现代涂料与涂装网 www.mcpn.cn 2007-11-21
    喷涂法是水性涂料施工最主要的方法之一,用喷涂法涂饰物体表面,可获得薄而均匀的涂膜,对于几何形状各异,有小孔、缝隙、凹凸不平之处,涂料均能分布均匀;对于喷涂大物面,较涂刷更为快速而有效。但用喷涂法进行施工也须掌握一些操作技巧:
  
    1、用洁净的水将涂料调至合适喷涂的粘度,以涂-4粘度计测量,合适的粘度一般是20~30秒。如一时没有粘度计,可用目测法:用棒(铁棒或木棒)将涂料搅匀后挑起至20厘米高处停下观察,如漆液在短时间(数秒钟)内不断线,则为太稠;如一离桶上沿即断线则为太稀;要在20厘米高处刚停时,漆液成一直线,瞬间即断流变成往下滴,这个粘度较为合适。

  2、空气压力最好控制在0.3-0.4兆帕(3-4公斤力/平方厘米)。压力过小,漆液雾化不良,表面会形成麻点;压力过大易流挂,且漆雾过大,既浪费材料又影响操作者的健康。
  
    3、喷嘴与物面的距离一般以300-400毫米为宜。过近易流挂;过远漆雾不均匀,易出现麻点,且喷嘴距物面远漆雾在途中飞散造成浪费。距离的具体大小,应根据涂料的种类、粘度及气压的大小来适当调整。慢干漆喷涂距离可远一点,快干漆喷涂,距离可近一点;粘度稠时可近一点,粘度稀时可远一点;空气压力大时,距离可远一点,压力小时可近一点;所谓近一点远一点是指10毫米-50毫米之间小范围的调整,若超过此范围,则难以获得理想的漆膜。
  
    4、喷枪可作上下、左右移动,最好以10-12米/分的速度均匀运作,喷嘴要平直于物面喷涂,尽量减少斜向喷涂。当喷到物面两端时,扣喷枪扳机的手要迅速的松一下,使漆雾减少,因为物面的两端,往往要接受两次以上的喷涂,是最容易造成流挂的地方。
  
    5、喷涂时要下一道压住上一道的1/3或1/4,这样才不会出现漏喷现象。在喷涂快干漆时,需一次按顺序喷完。补喷效果不理想。
  
    6、在室外空旷的地方喷涂时,要注意风向(大风时不宜作业),操作者要站在顺风方向,防止漆雾被风吹到已喷好的漆膜上造成难看的粒状表面。
  
    7、喷涂的顺序是:先难后易,先里后外。先高处后低处,先小面积后大面积。这样就不会造成后喷的漆雾飞溅到已喷好的漆膜上,破坏已喷好的漆膜。
回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-19 14:34:08 |Error| 显示全部楼层

传统空气喷涂在家具涂装中的应用与缺陷

随着国内人均收入的逐年增加,国人居住环境的不断改善以及生活质量的渐渐提高,同时由于世贸组织的加入,使得中国的家具制造商目前正遭遇着前所未有的机遇与挑战!!面对如此严峻的的形势与竞争日趋激烈的市场,提高自身生产水平变成为在这场混战中脱颖而出的不二法门了。然而除了产品的设计与木材的选择外,对消费者来说第一印象最深刻的便是家具的表面涂装了。
综观当今整个中国家具制造业,传统的空气喷涂由于初期投资成本较低以及维修管理较简易等因素,使其目前正被大多数的家具生产商所采用着。传统空气喷涂固然能为生产商提供良好的涂装雾化效果,但其中却仍然存在着许多的问题:
1.油漆传递效率太低,所谓传递效率,是指喷涂时所用的油漆与实际附着于被涂物表面油漆的比值,一般来说,传统空气喷涂的传递效率的大约在40%以下,换言之,传统空气喷涂在喷涂时有六成以上的油漆是浪费的。这些浪费的油漆大多存在于空气、地板以及喷房中。
2.漆雾飞散过大,由于传统空气喷枪喷涂时必须使用6~8公斤的空气压力将油漆彻底雾化,故在喷涂时会出现相当严重的漆雾反弹及飞散,此种漆雾不但会缩短喷防保养的周期,更会造成环境的污染。
3.危害人体健康,根据医学临床实验报告,操作员如果长期在漆雾飞散严重的场所工作,则对鼻、咽,口腔、呼吸道、皮肤及肝脏等有很大的伤害,美国有研究指出,此种飞散的漆雾甚至会引起癌症!
4.生产速度低,除了一些使用压力罐或中央供漆系统的生产厂商外,大部分的生产厂商都以使用重力式(上壶式)或虹吸式(下壶式)的空气喷枪为主,此种喷枪在操作时需频繁地添加油漆,造成工作的不连续性,以致降低生产效率。
尽管传统空气喷枪拥有诸多的缺点,但此项发明了将近一百年的喷涂技术却依然被国内多数的家具生产商所沿用着,难道在21世纪的今天,专业技术一日千里的情形下,家具涂装技术却还在上个世纪原地踏步吗?
其实不然,在西方,许多欧美国家的家具制造商目前正普遍地采用一种名为”混气”的喷涂技术,顾名思义,此项技术的原理即是以无气喷涂作为基础(使流体通过柱塞泵增压后,经由窄小喷嘴挤出以达到雾化),并在喷幅中混入少许空气分子使喷涂时涂膜光滑平顺,且致密均匀。与传统空气喷涂相比,混气喷涂应用在家具制造时有许多明显的优势:
1.油漆节省超过30%,经过测试,混气喷涂的油漆传递效率最高可达78%,与传统空气喷涂相比,油漆节省率高达37%,混气喷涂的初期投资成本较传统空气喷涂高,但实际的投资回报期却相当地短。
2.漆雾反弹低,由于混气喷涂不需高空气压力便能将油漆彻底雾化,故在喷涂时几乎看不见任何漆雾飞散及反弹,如此一来,不但可以降低对操作员健康的危害,更能减少对环境的污染。
3.生产速度快,混气喷涂的一次成膜厚度较厚,使实际操作时不需重复喷涂,从而减少了过喷的可能性,搭配混气喷涂专用的中压柱塞供料泵,让整个喷涂过程顺畅不中断,使工作效率更高。
基于以上种种优点,使得此项喷涂技术自20世纪80年代被法国克林姆林(KREMLIN)公司发明以来,便即刻受到欧美家具制造商的热烈响应,并以迅雷不及掩耳的速度席卷整个市场,致使在上个世纪末的家具制造业里刮起了一阵不小的”混气旋风”。
无论是那一种行业,只要是有关制造的生产商都有一条奉为圭臬的金科玉律:提高生产品质、降低生产成本、加快生产速度,如果您正在为涂装的品质、成本及速度烦恼的话,不妨可以欧美家具生产商的例子作为借镜,尝试一下混气喷涂的效果吧!
回复 顶 踩

使用道具 举报

发表于 2007-12-20 10:17:47 |Error| 显示全部楼层
东西很不错,赶快打包回家,哈哈
回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-21 12:56:22 |Error| 显示全部楼层

空调器外观件的涂装

1 前言
    空调室外机在户外使用,金属外壳的表面涂层常年经受紫外线照射、雨水冲刷和酸雾侵蚀;室内和室外机使用的塑料件同样受光照、氧气和工业废气的侵蚀。如果不对这些部件进行耐候处理,如将金属件喷上耐候粉末涂层、将塑料件喷涂耐候漆膜或选用耐候树脂注塑,这些部件的涂层或塑料基材很容易老化而褪色、失光和粉化脱落,甚至腐蚀金属基体,影响空调器的寿命。此外,如果清洁剂选用不当,腐蚀介质也会侵蚀塑料、涂层甚至穿透涂膜而破坏基材。因此,除了严格选择空调外观件的结构材料,还要选用合适的清洁剂及严格控制涂装工艺。本文就空调外观件的涂饰及清洁剂的选用作一简要介绍,供同行参考。
2.6.2 空调器外观件的涂饰
2.6.2.1 涂装方式

    空调器的钣金件较多,主要外观件有外壳、底座、侧板和箱体,这些部件可以用三种方式涂装:
①冷轧钢板电泳喷粉,底漆涂层厚度15-20μm,粉层厚度≥50μm;
②镀锌钢板喷粉,粉层厚度≥60μm;
③冷轧钢板双面喷粉,正面粉层厚度≥60μm,背面粉层厚度≥40μm。
    柜机室内机涂装使用环氧聚酯粉、室外机使用纯聚酯粉、阴极电泳采用环氧树脂漆,镀锌板可用电镀锌板或光整锌花热浸锌板。涂层的耐蚀性以①法最佳,因其底漆涂层为电沉积环氧树脂膜,涂层致密,均匀连续,无死角、无漏涂的缺陷。科龙公司采用①法生产,每年型式试验抽检涂层耐蚀性全部达到国标要求。电镀锌板喷粉成本较高,冷轧板双面喷粉效率低,均不及①法可取。
2.6.2.2 纯聚酯粉涂装工艺


登录/注册后可看大图

    工艺流程如下:为了保证涂装质量,我们采用L9(34)安排脱脂、磷化和涂层固化三项正交试验,选出最佳工艺参数如下:
脱脂参数:碱度12点、温度60℃、时间2.5min;
磷化参数:
游离酸0.5点、总酸18点、促进剂2.0点、常温、时间2min。热镀锌板处理酸度要提高:FA1.0 TA26。如游离酸较低,酸比应大于30。
喷粉参数:
静电高压60~80kV、微电流10~40μA、空气压力0.2~0.3MPa、固化条件200℃×(6~8min)。
电泳参数:固成分18%±2% pH值6.4±0.2溶剂3.0%~3.4%;电导率1000~1500μS/cm灰分10%~14%;电压200±40V电流80~100μA时间2-3min;温度28±2℃ 循环次数5次/h 干燥条件180℃×15min。
    前处理重点控制脱脂、磷化质量,要求工件无锈、无油,磷化膜均匀、连续、结晶细密,电泳漆膜要光亮平整,以保证涂层有良好的耐蚀性和附着力。喷粉工序重点控制表面颗粒、涂层厚度和固化条件。要定期清洁烘炉、空气过滤网及喷房环境,定时检测涂膜厚度和机械性能,型式试验检验涂层耐蚀性和抗老化性能,以保证空调器的外观质量及结构寿命。
2.6.2.3 塑料件的涂饰
2.6.2.3.1 塑料喷漆与防静电除尘

    空调器的塑料外观件有柜机室内机的出风口、面板和进风栅格,窗机面板,分体室内机外罩和底座等,我们采用下列两种方法制造:
2.6.2.3.1.1 HIPS注塑件喷漆
    HIPS件价格较低,耐候性较好,但注塑件的熔接痕比较明显,需要用半哑光的丙烯酸塑料漆进行涂饰。
喷漆工艺流程:
表面预脱脂→工件→静电除尘→底涂→中间干燥→中涂→面涂→干燥→检验→下件
喷漆工艺参数:
涂料细度10-15μm;
粘度(涂-4杯)底涂11~13s,中、上涂9-10s。
涂料流量 底涂240cc/min,中、上涂50~90cc/min。
雾化气压 底涂0.35~0.45MPa,中、上涂0.5~0.10MPa。
流平时间 每次涂层2min。
干燥条件 底涂60℃×2min,面涂60℃×2min。
漆膜厚度 底涂15±3μm中、上涂5~7μm。
    为要得到表面光洁美观的涂膜、防止涂膜产生缩孔和颗粒,喷漆使用的压缩空气要经过脱脂、干燥和过滤除尘,喷房和烘炉的环境要定期清洁,按不同的季节选用合适的溶剂,对涂料的细度、粘度和雾化气压要严格控制。
2.6.2.3.1.2 用耐候和抗静电塑料注塑
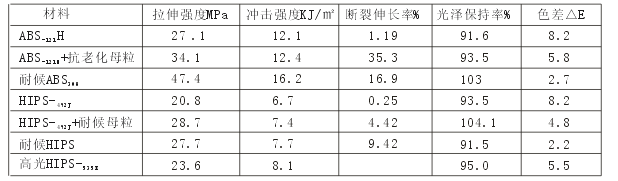
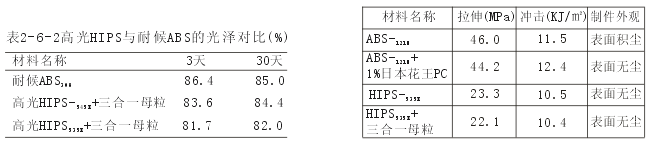
    通过修改模具和调整注塑工艺,可以基本消除塑料制件的熔接痕,不必喷漆涂装。柜机件可用ABS注塑,分体和窗机件可用HIPS或PP注塑。但普通塑料在使用环境中会发生光氧老化,加快塑料制件的失光、褪色和脆化,为使塑料外观件能在较长时间内保光保色和不老化变脆,我们采用耐候树脂注塑,以提高制件和抗老化性能。老化试验结果表明,耐候ABS、HIPS和添加抗老化母粒的材料,色差减小,力学性能提高,抗老化性能明显改善。用高光HIPS加耐候母粒,可以获得类似ABS的光泽度和接近耐候ABS的老化性能,经-30℃×24h~+50℃×24h3个周期高低温冲击试验,制件未出现裂纹和断裂现象。用前者替代后者,材料成本降低20%,不失为一种新的选择(见表2-6-1、2-6-2)。

                               
登录/注册后可看大图

                                  表2-6-1 几种塑料72h QUV试验结果

                               
登录/注册后可看大图

                                                                    表2-6-3抗静电剂对塑料性能的影响
①本试验委托广州电器科学研究所进行;
②试验条件:60℃×8h光照,50℃×4h冷凝,12h为一周期,做6个周期。
    此外,塑料表面带静电,容易吸附空气中的灰尘。影响产品外观。在塑料中加入1%左右的抗静电剂,将塑料制件的表面电阻从1016Ω已降到1012Ω以下,可有效防止制件表面吸尘,对材料力学性能无大影响(见表2-6-3)。抗静电剂属表面活性剂类,使用前先与基料制成浓度约为20%的母粒,注塑前再与树脂粒料混合使用,非离子型抗静电剂吸水性适中,热稳定性较好,可满足注塑工艺要求。
2.6.2.3.2 商标与控制面板的印刷装潢
    空调室内机外壳是塑料件,商标用移印或热转印方法印刷,控制面板多用丝网印刷。由于这些标记长期暴露在空气中,容易褪色失光,影响外观。电控板在使用过程中被人的手指多次按压,有时还会用水或溶剂擦拭去污,其标记必须耐溶剂和耐磨擦。因此,印刷油墨必须耐候和耐溶剂。对印刷标记的质量可用下列三种方法进行检验:
2.6.2.3.2.1 胶带粘合力试验
    在划有1mm间距的交叉平行线的样品上贴上胶带,以90°角快速撕下,不能露出基材。
2.6.2.3.2.2 指甲划痕试验
    用指甲在印刷的标记上刮10次,标记基本不被刮掉。
2.6.2.3.2.3 耐溶剂试验
    参照GB4706·1-92《家用和类似用途电器的安全通用要求》第7.14条款,“控制板的显示标记在用粘水湿布用水擦拭15s,随后用浸过汽油的布擦15s后仍清晰明了。”(所用汽油为正已烷)
2.6.2.4 整机装配后的清洗
    空调器整机装配后需先清洁再包装,使用的清洁剂必须经过严格挑选,既要快速去污,又要不侵蚀涂层和基体。由于塑料基体与金属基体分子结构结构的差异,清洁剂要区别使用。
2.6.2.4.1 钣金喷粉件的清洁
    金属是晶格结构,如果腐蚀介质渗入有机涂膜下,与基体接触很容易产生化学和电化学腐蚀。如用碱性很强又加有铜盐的全能水清洁剂进行清洁,其Na+和Cu2+均会通过涂膜孔隙渗入涂膜而产生导电性,涂膜中的酯基吸水又加速离子的扩散和渗透,从而加速金属基体腐蚀。此外,强碱还容易使酯基水解而破坏涂膜。因此,喷纯聚酯粉的空调室外机最好不用强碱清洁剂,应采用无盐中性清洁剂进行清洁。
2.6.2.4 2 塑料喷漆件及注塑件的清洁
    塑料喷漆件基体是HIPS,漆膜是丙烯酸树脂,注塑外观件的基材是耐候ABS、耐候pp和耐候HIPS。除 PP外,这些树脂可溶于绝大部分溶剂如酯、酮、芳烃及氯代烃,即使醇类也有溶胀作用,甚至某些表面活性剂还会引起环境应力开裂。因此,对这些注塑料件最好不用有机溶剂清洁,应采用非离子型表面活性剂进行清洁(如10%的OP水)。如果使用全能水进行清洁,虽然去污力强,但清洁剂的碱性破坏丙烯酸漆膜,溶剂成分、Cu2+和碱均会加速迁出塑料制件表面的酚类抗氧剂生成黄色氧化产物面造成色污,影响制品外观。PP是非极性化合物,可耐大多数溶剂,但使用全能水同样会产生色污。因此,喷漆件和注塑件均不宜使用含碱、盐和溶剂的清洁剂进行清洁。
2.6.3 小结
(1)空调器的外观件要选用耐蚀基材制造、采用耐候涂料涂装,并要严格控制前处理和涂装工艺,才能保证制件经久耐用。
(2)塑料制件和聚酯粉、漆涂层不宜使用含强碱、盐和溶剂的清洁剂进行清洁,宜采用非离子型表面活性剂的水溶液作清洁剂,以保护涂膜和基材不受侵蚀,延长制件寿命。
回复 顶 踩

使用道具 举报

 楼主| 发表于 2007-12-21 12:57:05 |Error| 显示全部楼层

按键(钮)涂装操作简介

一、介绍:86类按键(钮)涂料喷漆,应用在各种ABS和PS塑材上,也专为目前各行业电子产品的按键(钮)涂装保护而设计,具有良好的附着力和稳定性,与UV漆搭配能体现更高之抗磨性能。同时在众多的厂家使用中,也得到极好的评估和肯定。     二、配套材料产品
    86101A黑色油墨/86206178银灰色漆/UV-131(120)亮光、哑面。
    三、使用底材范围:ABS或PS件材上。
    四、选用稀释剂:
    1.635快干、强力度防酒精稀释剂(强化底涂密着性)。
    2.636平坦、缓和型防酒精稀释剂(提高雕字清晰度)。
   
    五、喷涂工艺基本流程:
    底材处理→喷涂黑色油墨(底)→喷涂银灰色漆(面)→镭雕字符→喷UV保护光油
    六、工艺操作说明:
    1.底材处理:针对不同底材之塑件表面进行先处理,方法为A.酒精浸泡  B.退火处理  C.表面溶剂处理   
  
    2.喷涂黑色油墨:首先用635号稀释剂与86101A黑色油墨进行配比,以2.5:1稀释后,所得粘度为8.8±0.5秒,然后实施喷涂。(喷涂根据产品要求需达到底面平整、平滑,建议喷黑色油墨时,尽量喷至表面湿枪,即喷涂后涂层表面有一层可见溶剂水效果。)再以50-70摄氏度/20分钟,加温催干。
    3.喷涂银灰色面漆:为了达到下一步镭雕工作之顺畅,请选用636号稀释剂稀释银灰色面漆,按2.5:1稀释后,粘度为8.8±0.5秒,实施喷涂。厚度控制在8-12微米,再以50-70摄氏度烘烤30分钟,室温下放置2小时后进行下一步(注:喷涂漆膜过厚,有影响镭雕不净现象)。
    4.镭雕:根据机器功能进行调节雕刻字符,以达到字符清晰为好。
    5.UV罩光:
(1)UV-131(高光):UVT-001W=2:1粘度(涂4杯25摄氏度)10±1秒,光泽≥95
(2)UV-120(亚光):UVT-001W=2:1粘度(涂4杯25摄氏度)10±秒,光泽30±5
(3) UV-131:UV-120:UVT-001W=1:1:1粘度(涂4杯25摄氏度)10±秒,光泽60±5
   工件(表面清洁,静电除尘)→UV喷涂(厚度9-14微米)常温流平约3-5分钟→红外流平(50摄氏度,2-3分钟)→UV固化→下件、检查
    (注:红外流平阶段需注意温度、时间的控制,否则会影响附着力及表面效果。)
    七、安全守则:
    1.易燃物品,远离火源。在施工范围内,禁止吸烟。
    2.施工时必须注意空气流通。
    3.避免沾染皮肤,如不慎触及,及时用肥皂水冲洗。
    4.如沾上眼睛,应立即用清水或已稀释的硼酸冲洗至少10分钟,并请医生治疗。
回复 顶 踩

使用道具 举报

发表于 2008-10-29 16:41:15 |Error| 显示全部楼层
不错学习来了!谢谢诶!!!
回复 顶 踩

使用道具 举报

发表于 2008-10-30 13:34:00 |Error| 显示全部楼层
感谢楼主,辛苦了!让我们省了不少查找资料的时间!
回复 顶 踩

使用道具 举报

发表于 2014-5-7 18:41:32 |Error| 显示全部楼层
怎么打包下载啊?求指点
回复 顶 踩

使用道具 举报

发表于 2014-11-8 12:33:55 |Error| 显示全部楼层
空调器外观件的涂装
回复 顶 踩

使用道具 举报

您需要登录后才可以回帖 登录 | 注册会员

本版积分规则

小黑屋|手机版|Cncad.Net ( 苏ICP备2026083443号 )

GMT+8, 2026-11-1 19:35 , Processed in 0.267988 second(s), 24 queries .

Powered by Discuz! X5.0

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表