找回密码
 注册会员
查看: 4187|回复: 33

[求助] 请教下,大家的轻型皮带输送机跑偏问题怎么解决的

 火   [复制链接]
发表于 2010-8-5 12:25:15 |Error| 显示全部楼层 |阅读模式

我们不再是孤独的探索者;让我们的手紧紧相连,一起成长。

您需要 登录 才可以下载或查看,没有账号?注册会员

×
我们公司的轻型皮带机是中间驱动的,两头也有调涨紧的,应该说这是个比较常见的机型,可是我们在客户现场调好后使用不久就要隔段时间去挑跑偏。理论上防止跑偏的方法都用不上啊!是不是大家的这个问题都没解决啊?

相关帖子

发表于 2010-8-5 14:19:22 |Error| 显示全部楼层
很正常用久了皮带就松了 告诉可户调节方法就行了!
回复 顶 踩

使用道具 举报

 楼主| 发表于 2010-8-5 14:24:39 |Error| 显示全部楼层
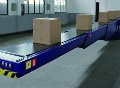
上传下我们的皮带机照片,大家帮忙看下。。。。
belt conveyor.jpg
回复 顶 踩

使用道具 举报

 楼主| 发表于 2010-8-5 14:32:01 |Error| 显示全部楼层
我们的客户好象不自己调,偏了就要求我们立刻到现场去给调。如果让他专人调的话,他都该叫我们出这个人的工资了。没有没彻底解决的办法啊?一次调了就起码可以管一年用的那种
回复 顶 踩

使用道具 举报

发表于 2010-8-5 14:32:07 |Error| 显示全部楼层
你说的机型是不是HQ69移动式的
回复 顶 踩

使用道具 举报

发表于 2010-8-5 14:38:14 |Error| 显示全部楼层
1、查看一下输送机整体是否抖动
2、 两头调涨紧的是否有定位螺栓
3、机架型材是否变形
回复 顶 踩

使用道具 举报

 楼主| 发表于 2010-8-5 15:02:47 |Error| 显示全部楼层
我们的一个月就跑偏了,老要去现场调,不知道别人的都怎么做的?
回复 顶 踩

使用道具 举报

发表于 2010-8-6 09:37:47 |Error| 显示全部楼层
两端加工成锥度1:10
回复 顶 踩

使用道具 举报

发表于 2010-8-6 10:44:10 |Error| 显示全部楼层
你们客户连个机修都没有 真吝啬
回复 顶 踩

使用道具 举报

发表于 2010-8-7 00:28:27 |Error| 显示全部楼层
你这个张紧是不是在中间,在两头会不会好点呢?
我觉得关键还是安装精度,要保证所有驱动滚,托辊在宽度方向上基本是对齐的。
回复 顶 踩

使用道具 举报

发表于 2010-8-8 14:35:33 |Error| 显示全部楼层
尾轮调张紧,头轮调跑偏,头轮不正,随便怎么调都是不行的
回复 顶 踩

使用道具 举报

发表于 2010-8-9 10:46:41 |Error| 显示全部楼层
我觉得关键还是安装精度,要保证所有驱动滚,托辊在宽度方向上基本是对齐的。
回复 顶 踩

使用道具 举报

发表于 2010-8-10 22:37:48 |Error| 显示全部楼层
现在问题是前后轮都是直辊,设备机架调节不好怎么调整都没有用的!
把前后辊筒对角线先调整相等再调整中间轮控制跑偏!
回复 顶 踩

使用道具 举报

发表于 2010-8-11 08:37:11 |Error| 显示全部楼层
这种情况有很多种原因造成的,皮带是不是对接的很好,主被动滚安装的是否平行,还有就是客户的使用状况,等!如果客户没有办法自己调那是没有办法解决的。因为你的加工精度和安装精度不可能很准的。
回复 顶 踩

使用道具 举报

发表于 2010-8-11 09:08:04 |Error| 显示全部楼层
看到你们的设备照片,感觉到复杂,好像这个皮带机的要求很高。怎么直行皮带机还要设计成可调节角度的?
看那动力座,机构也复杂,不知道起什么作用的。轻型皮带机的跑偏很正常,每台皮带机都会跑偏,最主要的
是看现场的情况,这台机的护边折弯是向外的,如果是向内的可以加焊一个小板,定位板。这个调好以后就是
皮带有些跑偏也不会有太大问题。
回复 顶 踩

使用道具 举报

您需要登录后才可以回帖 登录 | 注册会员

本版积分规则

小黑屋|手机版|Cncad.Net ( 苏ICP备2026083443号 )

GMT+8, 2026-11-1 10:06 , Processed in 0.336576 second(s), 31 queries .

Powered by Discuz! X5.0

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表