- 积分
- 374
- 精华
- 阅读权限
- 80
- 注册时间
- 2008-2-21
- 最后登录
- 1970-1-1
|
我们不再是孤独的探索者;让我们的手紧紧相连,一起成长。
您需要 登录 才可以下载或查看,没有账号?注册会员
×
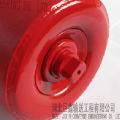
最近在BBS上看到越来越多的人在讨论皮带机托辊,我也想谈谈我的看法。
一。托辊从技术角度来讲,其技术含量较低。远远低于整机设计。但从使用角度来讲,却是皮带机整机当中非常重要的一个环节。托辊的好坏直接影响皮带机的使用性能。因为托辊质量差产生的皮带机事故也是非常之多。最常见的是撕带,跑偏以及翻带。
二。托辊从配件方面来讲,一般分为钢管,轴承,轴,密封,卡簧,轴承座这六个配件,我就分开说说这6个配件的相关技术,说的不对的,讲高手也多多指点,我也是在学习中。
钢管,作为托辊第一大配件,其质量好坏对托辊的整体影响较大,主要技术要求在以下几方面:
1。钢管的真圆度,在同一断面测定,最大值为 Dmax、最小值为Dmin时,(Dmax-Dmin) / D × 100 ≦ 0.5 (%)
我们希望厂方能做到的要求是,(Dmax-Dmin) / D × 100 ≦ 0.4 (%)
钢管真圆度不好的话,做出来的托辊径跳会比较大,对托辊,皮带以及整机都是一个很大的伤害。
2。对材料厚度也有一定要求,壁厚的尺寸偏差一般在 ±0.10t(mm)
偏差过大,对托辊的动平衡就大。在低速皮带机上,影响不大,但在高速机上来说,会产生托辊转速不均匀,加大托辊和皮带的磨损
3。直度:0.7 / 1000 (mm)以下 托辊直度不够,在做承载托辊这样的短托辊来讲,没有多少影响,但在做回程托辊时,径跳会很大,转动也不灵活,会一卡一卡的。伤轴和轴承
4。由于现在大多都是采用焊管所以对焊缝也有要求,刀头一定要是弧型刀,焊接接头内部焊道高度在0.2 (mm) 以下,这里做不好,产出来的托辊就明显有一条线,每转到这个位子就会跳动一下。这个地方也非常容易卡住不转,最终被磨损。 |
评分
-
查看全部评分
|


 IP卡
 狗仔卡
 发表于 2008-7-29 13:36:05

 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 显身卡


 发表于 2008-7-30 16:09:23

 发表于 2008-7-31 10:38:08